
联系我们

当前位置:
邢台 启闭机闸门-康禹水工机械厂(咸宁市分公司) >
咸宁当地行业新闻News
【清污机】 启闭机闸门厂家口碑好实力强
更新时间:2026-10-28 16:22:41 ip归属地:咸宁,天气:多云转阴,温度:15-23 浏览次数:27 公司名称:邢台 启闭机闸门-康禹水工机械厂(咸宁市分公司)
以下是:湖北省咸宁市【清污机】 启闭机闸门厂家口碑好实力强的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 批发/台 |
| 发货期限 | 1 |
| 供货总量 | 699 |
| 运费说明 | 电议 |
| 材质 | 碳钢,不锈钢 |
| 产地 | 河北邢台 |
| 规格 | 齐全 |
| 类型 | 清污机,拦污栅 |
| 颜色 | 银灰色 |
| 品牌 | 康禹 |
| 型号 | 齐全 |
| 可定制 | 是 |
| 范围 | 【清污机】 启闭机闸门供应范围覆盖湖北省、武汉市、宜昌市、黄石市、襄阳市、荆州市、十堰市、荆门市、鄂州市、孝感市、咸宁市、随州市、恩施市、黄冈市 咸安区、嘉鱼县、通城县、崇阳县、通山县、赤壁市等区域。 |
以下是:湖北省咸宁市【清污机】 启闭机闸门厂家口碑好实力强的图文视频


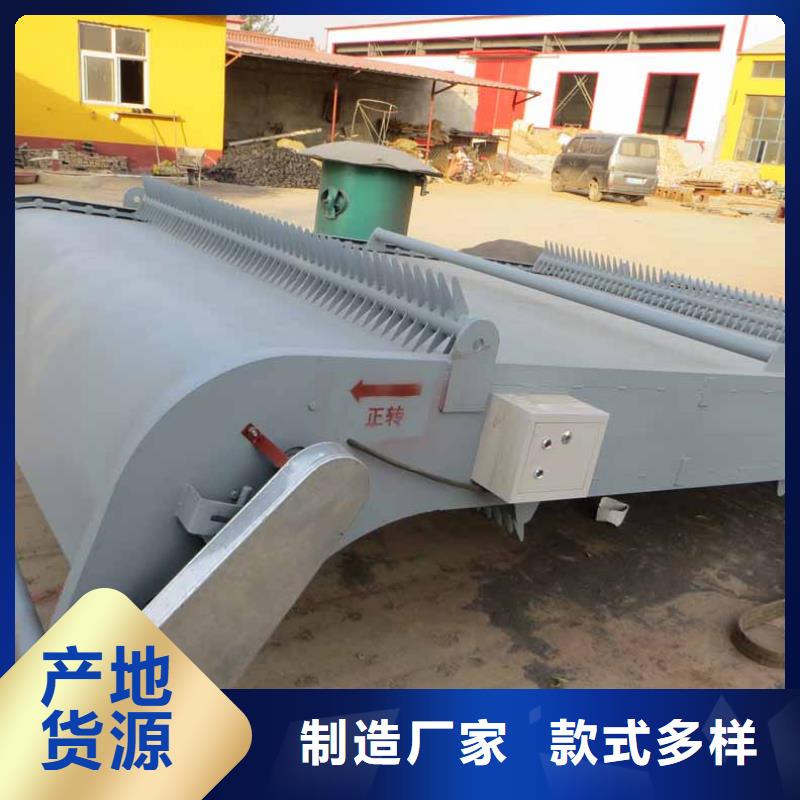
【康禹水工机械厂】以匠心打造多元场景产品,涵盖咸安闸门液压动力单元、崇阳铸铁闸门厂家、嘉鱼螺杆启闭机、襄阳防爆电动启闭机、十堰DN1000管道拍门、宜昌清污机链条更换维护等。【清污机】 启闭机闸门厂家口碑好实力强,启闭机闸门-康禹水工机械厂(咸宁市分公司)为您提供【清污机】 启闭机闸门厂家口碑好实力强,联系人:李经理,电话:【13001850829】。 湖北省,咸宁市 2022年,咸宁市完成生产总值1875.57亿元,按不变价计算,比上年增长4.3%。
我们为您呈现的【清污机】 启闭机闸门厂家口碑好实力强产品视频,是为了让您更好地体验产品的各项功能和特点。请您抽空观看,一定会为您带来惊喜。
以下是:湖北咸宁【清污机】 启闭机闸门厂家口碑好实力强的图文介绍

启闭机闸门-康禹水工机械厂(咸宁市分公司)
出众的品质合理的价格让您买的舒心用着安心
OUTSTANDING QUALITY AND REASONABLE PRICE MAKE YOUR PURCHASE COMFORTABLE AND SAFE TO USE
大跨度河道钢闸门的详细介绍
产地直销优良工艺

启闭机闸门-康禹水工机械厂(咸宁市分公司)是国内一家集生产、研发、销售于一体的现代化企业。公司以“求实、求新、求是、求真”为企业精神,以“诚信、品质、服务”为发展理念,不断开拓创新。企业不断引进和更新先进的生产设备,先进的生产技术、的生产检验设备、专业化的人才、严格按照国际质量管理体系生产、确保产品的专业化品质。主要产品有:(湖北咸宁) 本地 湖北咸宁本地清污机。高素质的人才、先进的经营管理是我们雄起之根本;的管理决定的质量,的质量才能确保的企业。企业在生产经营上以严格的科学管理体系、规范的经营理念,保证产品与服务的质量都能达到的标准,为广大客户提供满意而无后顾之忧的产品。


自有厂家多年大跨度河道钢闸门经验质量值得信赖
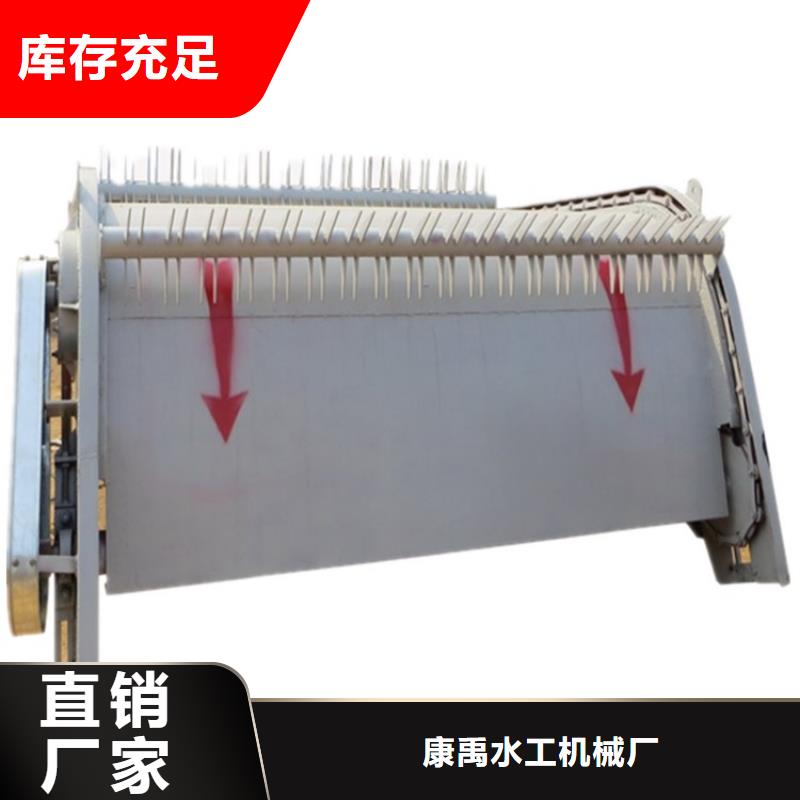
品质源于细节
大跨度河道钢闸门品质优良贴心服务用质量打造市场口碑

规格种类多样大跨度河道钢闸门可根据需求定制

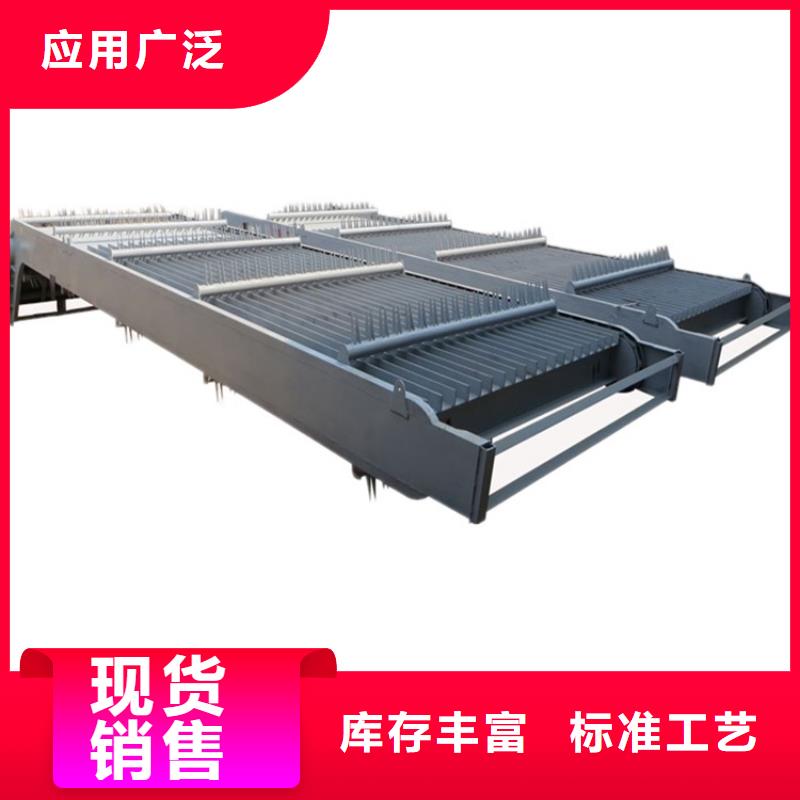

高或凹坑4端头处电压。,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。其余焊缝采用手工焊接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须饱满而不出现超高或凹坑。4、端头处电压控制好焊接速。
防止搬运途中及堆放理:所有埋件端头采用铣床进行铣削处理,确保安装质量。5、清污机防腐:埋件制作成型后。,对外观进行休整后运至防腐场地进行防腐处理,具体工艺详见喷锌防腐工艺。6、成品堆放保护:埋件制造验收合格后,运至成品区标识,整齐堆放,并注意保护,防止搬运途中及堆放理所有埋件端头采用。
结合施工条件加以修过程中产生变形及损伤。清污机产品质量好作用大与其制造工艺流程紧秘相关。(1)清污机制作应满足DL/T5018-94.8.。3清污机制造规范及招标文件有关埋件制造的技术要求。(2)清污机制作工艺程序清污机制造按下列工艺进行:施工准备→放样→下料→清污机拼焊→校正→防腐→验收。清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结合施工条件加以修过程中产生变形及损伤。
行拼装在拼装时要正。清污机焊接也要采用对称焊接,其校正可采用液压校正机校正,使其满足规范要求。清污机单件制造完成后,对接焊缝的接口处用铣床铣成坡口,以利于安装焊接。拼装。:拼装必须在符合要求的平台上进行拼装。在拼装时,要正清污机焊接也要采。
接埋件梁体焊接采用严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1.5mm。构件拼装完毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得。低于正式焊接的工艺要求。焊接:埋件梁体焊接采用严格控制形位误差即。
焊缝首尾交接处均必须埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接时,主要应调节好焊接电流、电弧电压,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。其余焊缝采用手工焊接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有。弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须埋弧自动焊接影响埋。

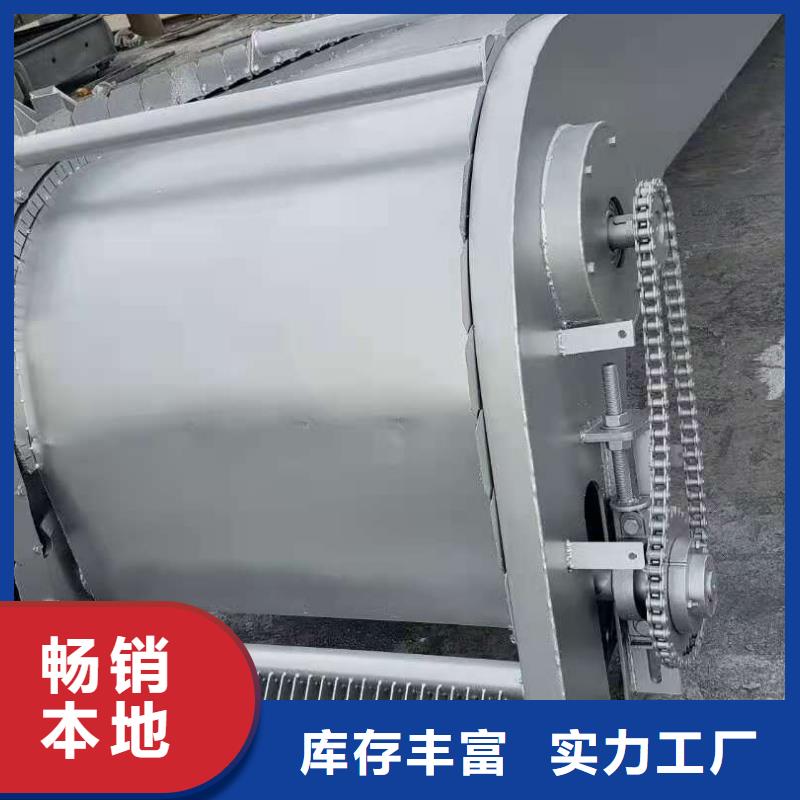

【清污机】 启闭机闸门厂家口碑好实力强,启闭机闸门-康禹水工机械厂(咸宁市分公司)专业从事【清污机】 启闭机闸门厂家口碑好实力强,联系人:李经理,电话:【13001850829】,以下是【清污机】 启闭机闸门厂家口碑好实力强的详细页面。