


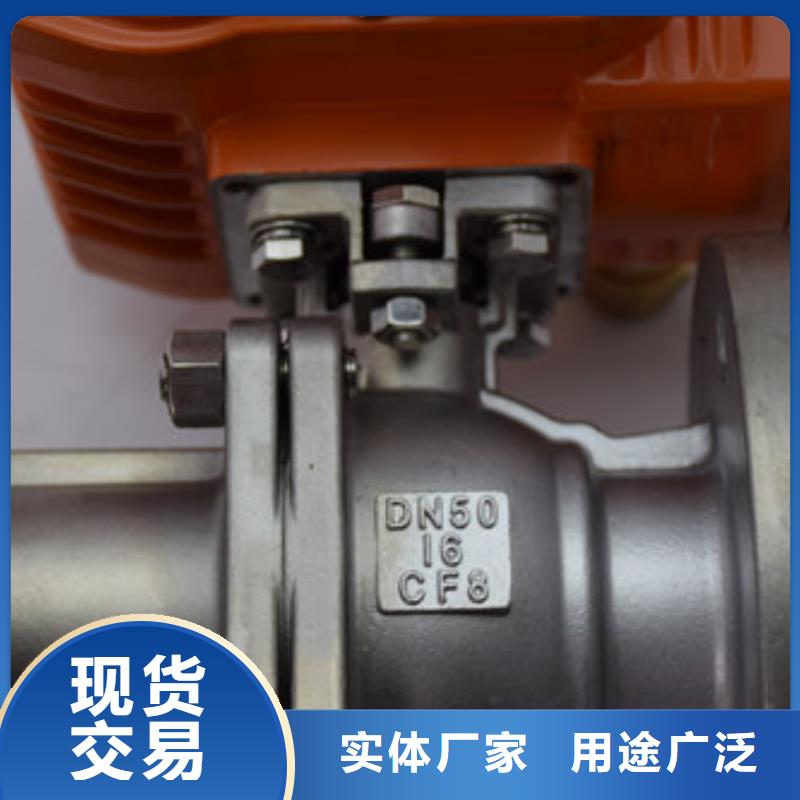

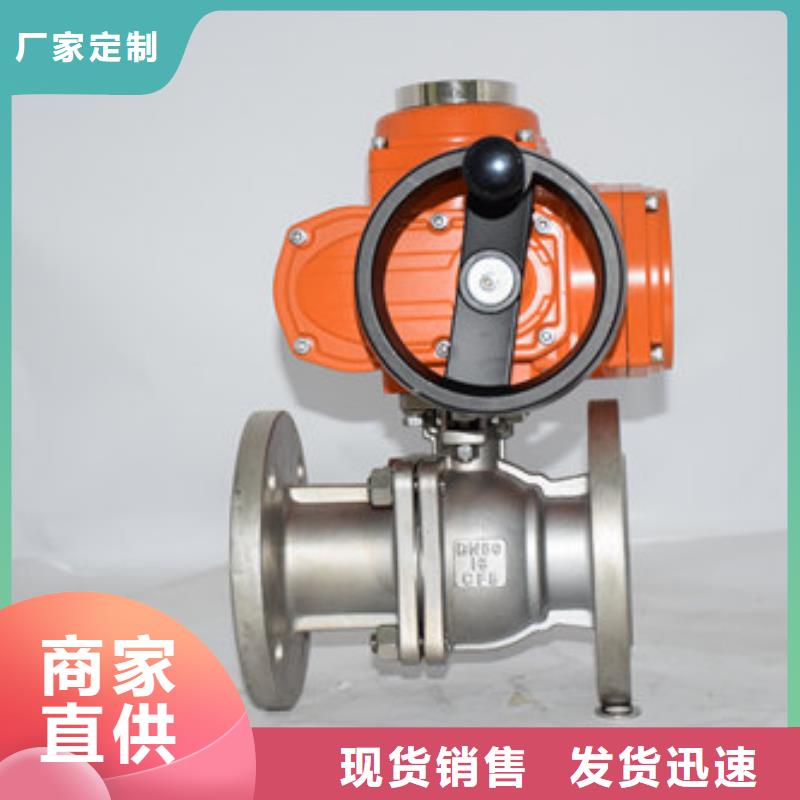

【新品发布,视频先行!】电动球阀_气动球阀厂家拥有先进的设备产品,等你来探!
以下是:云南电动球阀_气动球阀厂家拥有先进的设备的图文介绍

依序拆卸驱动装置-执行机构、连接支架、防松垫圈、阀杆螺母、蝶形弹片、格南 、耐磨片、阀杆填料 拆卸体盖连接螺栓和螺母,将阀盖与阀体分离,并拿掉阀盖垫圈。 确认阀球在“关断”位置,这可以将其较容易的从阀体拿出,随后取出阀座。 由阀体中孔向下轻推阀杆直到完全取出,然后取出O型圈及阀杆下填料 注意:请谨慎操作,以避免擦伤阀杆表面及阀体填料函密封部位 、重新组装 清洗和检查拆下零件,强烈用备用零件包更换其阀座及阀盖垫圈等密封件 按拆卸的相反顺序进行组装。 用规定的扭矩,交叉锁紧法兰连接螺栓。 用规定的扭矩,锁紧阀杆螺母 安装执行机构后,输入相应的信号通过旋转阀杆带动阀芯旋转,使阀门至打开和关闭位置。 如有可能,请在回装管道前,按相关标准对阀进行压力密封测试和性能测试。

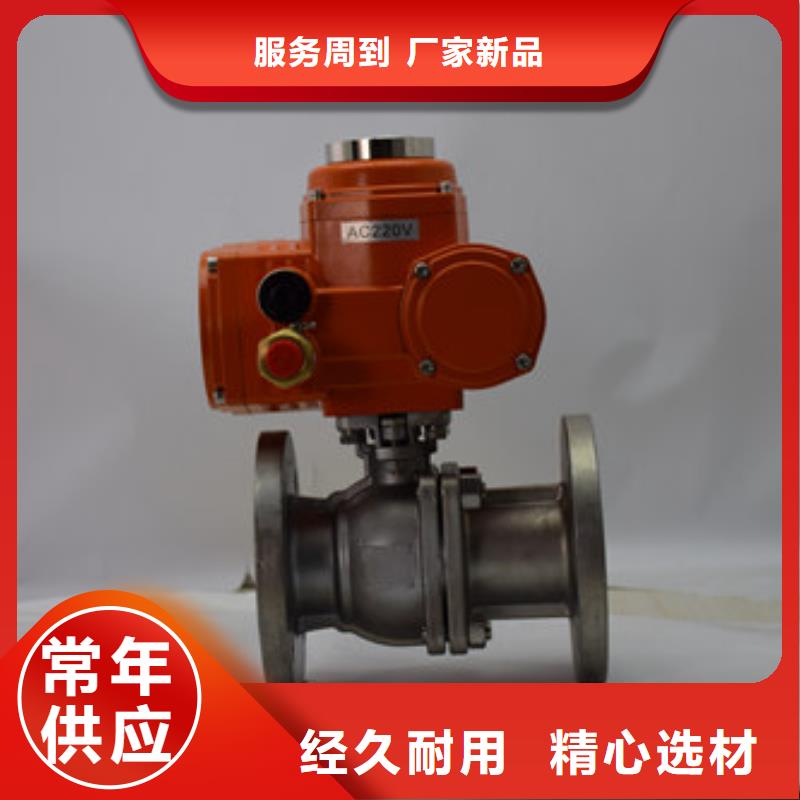
设计选型计算。 电动不锈钢球阀根据热力站供热负荷和初次侧的供回水温度计算出电动不锈钢球阀的流量;根据热力站的阻力和阀权度确认球阀的压降;计算所需Kv值;查找电动不锈钢球阀的选型样本,选取大于Kv值且处于同一档的Kvs值,选择电动不锈钢球阀的口径;计算球阀实际全开时的压降,再计算实际阀权度,且不宜小于0.25~0.3;查看选型样本中的允许压差、允许温度并选择阀型;根据选型样本选择与阀体匹配的执行机构,并达到关闭压差要求,确认控制信号类型。 电动不锈钢球阀在拼装前与拼装后必须严苛地依照规定的流程来进行,电动不锈钢球阀的零配件在拼装前必需历经的处理方式,具体如下: 依据生产加工规定,一部分零配件必须进行打磨抛光,表层不可以有生产加工毛边等; 全部零配件都要除油;


多年来,美蝶阀业(云南省分公司)始终坚持“人无我有,人有我优,人优我精”的经营策略,秉承“以 云南电动常压球阀、云南本地附近球阀市场为准则,以新创科技为先导”“以德做人、以诚做事”,的经营理念,扎实地走科研与生产 云南本地附近电动双向阀门、云南就近斜杆闸阀相结合的道路。常年来受到了各界的一致好评, 每个员工坚持“质量铸就品牌”的企业宗旨致力于企业核心竞争力,铸造鲜明的企业文化,追求可持续发展打造强势品牌,实现科技富民,产业报国之宏愿。

在生产实际中,介质的腐蚀是非常的复杂的,即使在用一介质中使用的阀门材料一样,介质的浓度、温度、压力不同,介质对材料腐蚀也不一样。介质温度每升高10℃,腐蚀速度约增加1~3倍。介质浓度对阀门材料腐蚀影响很大,如铅处在浓度小的硫酸中,腐蚀很小,当浓度超过96%时,腐蚀急剧上升。而碳钢相反,在硫酸浓度为50%左右时腐蚀严重,当浓度增加到6%以上时,腐蚀反而急剧下降。有如铝在浓度80%以上的浓硝酸中腐蚀性很强,但在中、低浓度的硝酸中腐蚀反而严重。不锈钢虽说对稀硝酸耐蚀性很强,但在95%以上的浓硝酸中腐蚀反而加重。
从以上几例可以看出,正确选用阀门材料应根据具体情况,分析各种影响腐蚀因素,按有关防腐手册选用材料。
从以上几例可以看出,正确选用阀门材料应根据具体情况,分析各种影响腐蚀因素,按有关防腐手册选用材料。


